El último paso antes de cortar espuma es un STL limpio. URO Board Designer lo genera desde el .s3dx: una malla cerrada, en milímetros, con la cola en x = 0. Es el mismo proceso que usamos para cortar nuestras tablas.
Dos caminos al mismo STL
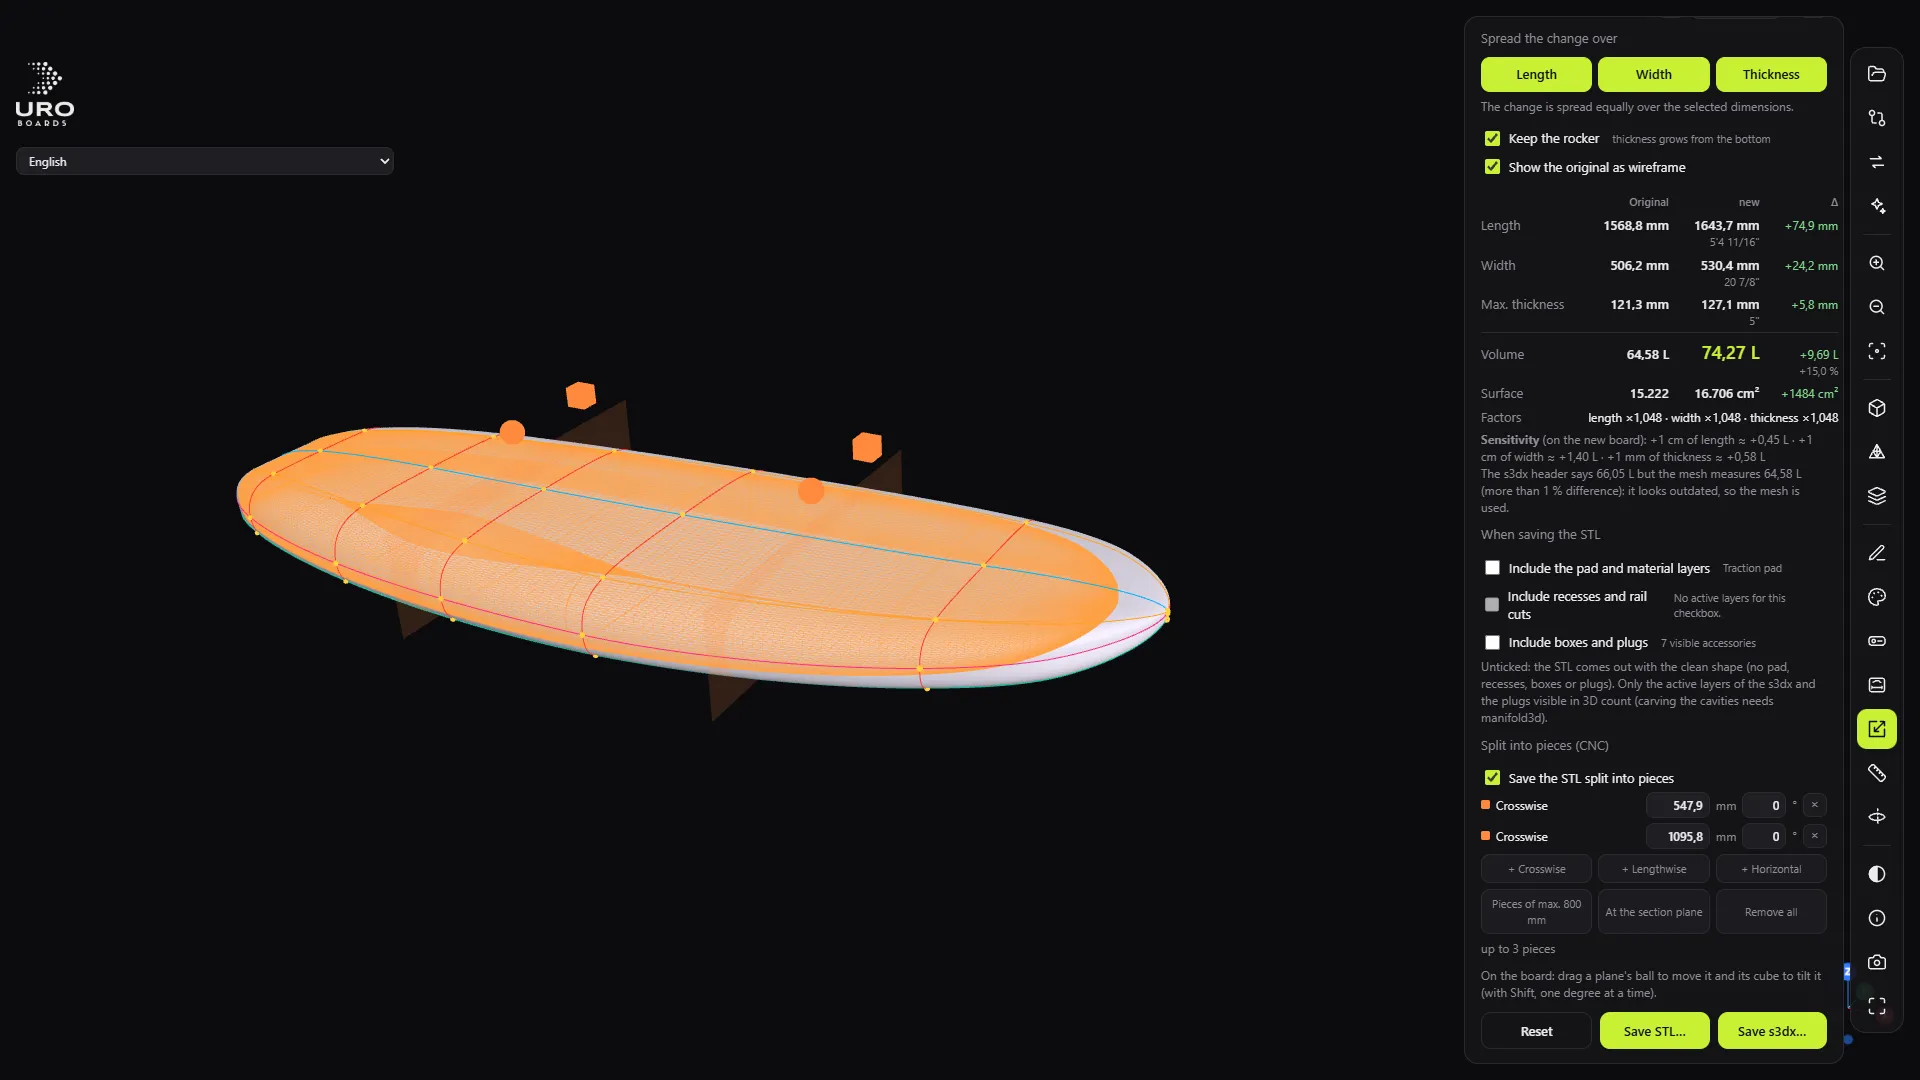
- Panel Reescalar (R) → Guardar STL…. Exporta la tabla abierta, reescalada o tal cual. Es el único camino con la opción de partir en trozos.
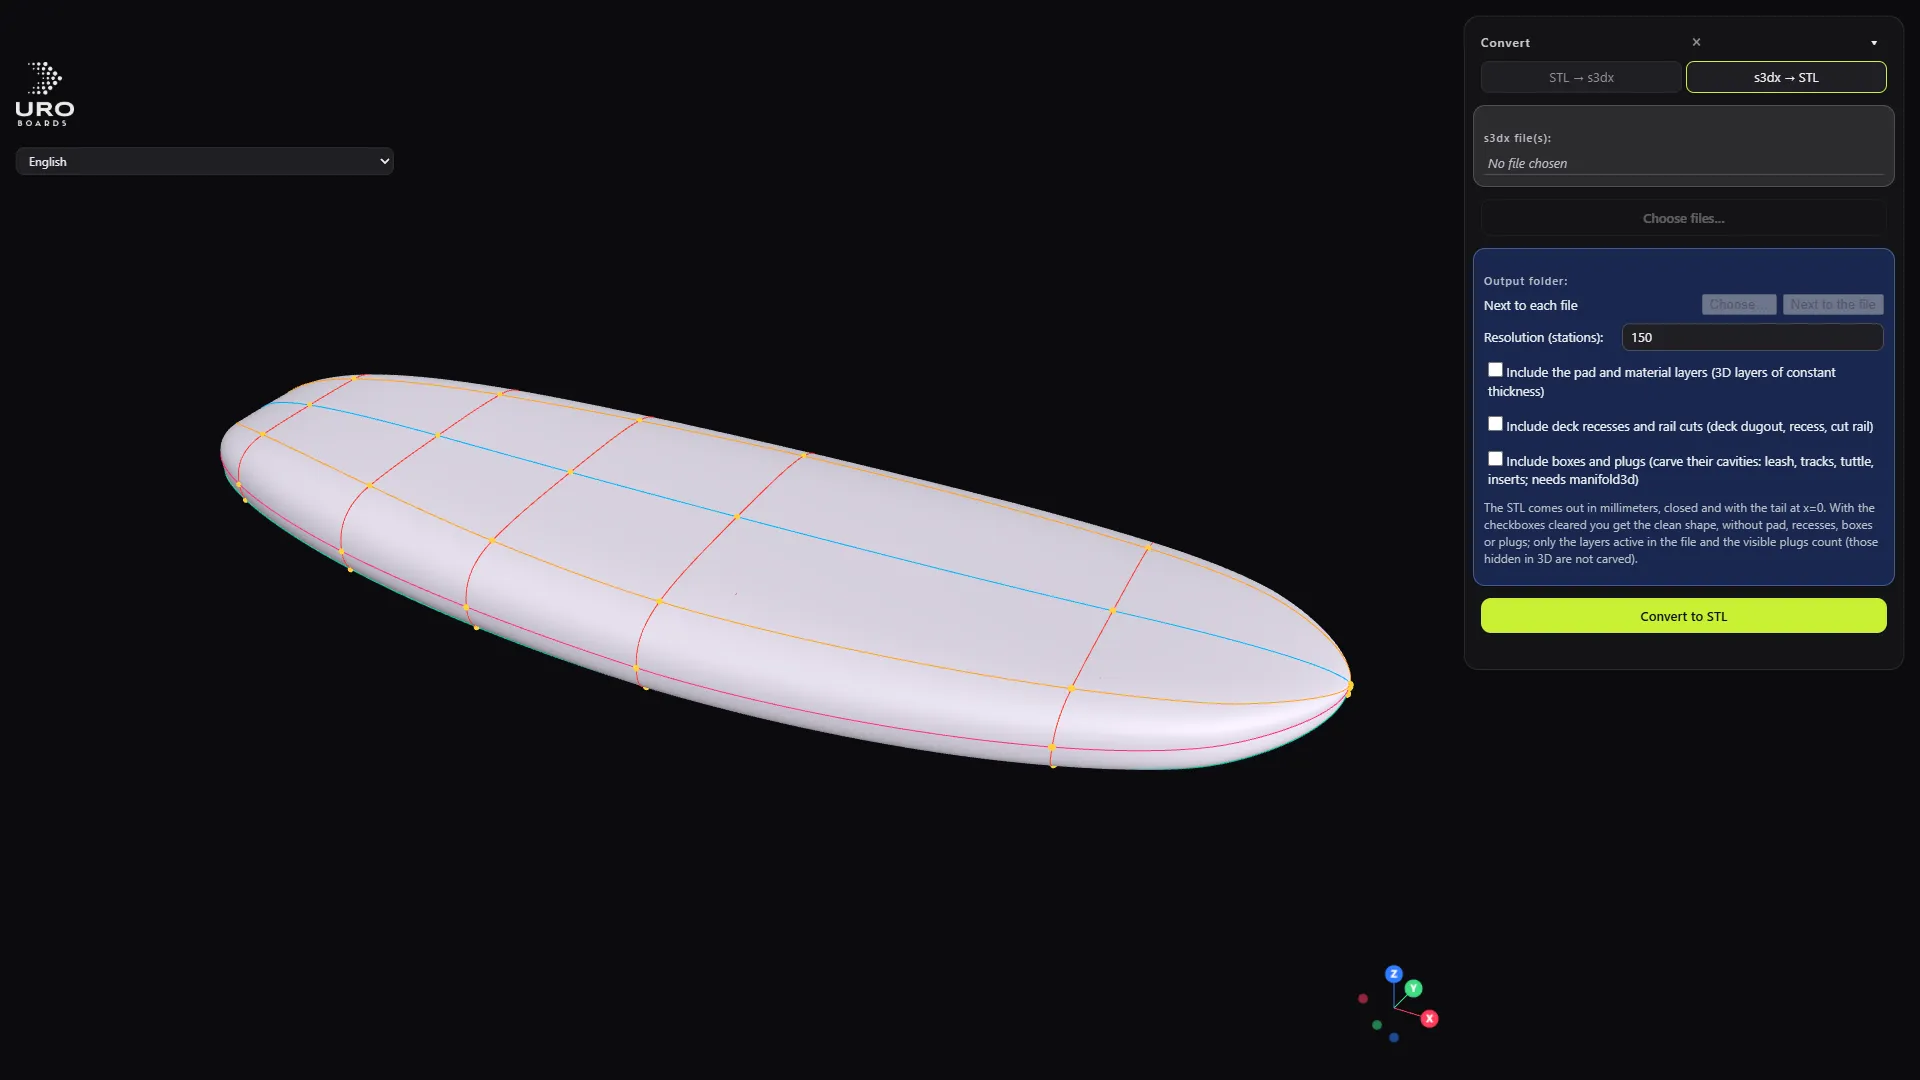
- Panel Convertir (V) → pestaña s3dx → STL → Convertir a STL. Para uno o varios archivos a la vez, con la Resolución (estaciones) de la malla.
Los dos tienen las mismas casillas y nunca sobrescriben un archivo sin preguntar.
Qué incluye el STL
Por defecto sale la forma limpia: sin pad, rebajes, cajas ni plugs. En Al guardar el STL marcas lo que quieras añadir:
- Incluir el pad y las capas de material: las capas 3D de espesor constante.
- Incluir rebajes y cortes de canto: recesos de cubierta, deck dugout, cut rail.
- Incluir cajas y plugs: talla el hueco de cada accesorio visible en 3D (leash, válvula, cajas de quilla, railes de foil, tuttle, inserts, asas) a la profundidad del archivo. Las parejas se tallan en los dos lados.
Solo cuentan las capas activas del .s3dx y los accesorios visibles en 3D. Junto a cada casilla ves cuántos elementos va a tallar. Si un hueco atraviesa la otra cara, sale por el canto o cae fuera de la tabla, el programa avisa.
Si exportas una tabla reescalada, las cavidades se escalan con ella: no conservan su tamaño de fábrica. Revísalo si cambias mucho de talla.
Partir en trozos para la CNC
Si tu máquina no admite la tabla entera, marca Guardar el STL partido en trozos en la sección Partir en trozos (CNC) del panel Reescalar.
- Trozos de máx. 800 mm: reparte cortes transversales para que ningún trozo pase de 800 mm.
- + Transversal, + A lo largo y + Horizontal: añaden planos de corte libres. Escribes su posición en mm (desde la cola, desde el eje o en altura) y su inclinación.
- En la tabla, arrastra la bola de un plano para moverlo y el cubo para inclinarlo (con Mayús, de grado en grado).
- Quitar todos borra los planos.
Cada trozo sale como un STL cerrado y en su sitio (nombre_1de4.stl…): al juntarlos casan. El programa lista las medidas y los litros de cada trozo al guardar.
Precisión
Entre secciones, la forma se interpola. La desviación típica frente al STL exportado por el programa que hizo el archivo es de 0,1 a 0,2 mm, con un máximo de 2 a 3 mm en cola y punta.
Antes de fabricar
- Abre el STL en tu programa de CAM o de diseño y comprueba volumen y medidas.
- Revisa los avisos de material de los accesorios (menos de 5 mm hasta la otra cara).
- Si hay pad o rebajes, confirma que las casillas que marcaste son las que quieres en el bloque.
El tallado de huecos de cajas y plugs no está validado contra un STL de referencia hecho con otro programa. Compruébalo antes de mecanizar.